
 ENG

Mengapa Lembaran Spesifikasi Tidak Menceritakan Keseluruhan
Dua penekan skru air sisa dengan kapasiti nominal yang sama dan kekeringan kek yang didakwa sama boleh berkelakuan sangat berbeza selepas setahun beroperasi. Satu mengekalkan prestasinya dengan arus motor yang stabil dan dos polimer sederhana. Yang lain menunjukkan kelembapan kek yang semakin meningkat, tersumbat sekali-sekala dan kotak gear yang panas.
Perbezaan itu jarang datang dari konsep reka bentuk. Kedua-dua mesin menggunakan prinsip fizikal yang sama: skru berputar menolak enap cemar ke permukaan penapis, memerah air keluar manakala pepejal bergerak ke arah hujung nyahcas. Perbezaannya datang dari proses pembuatan — bagaimana aci dimesin, bagaimana penapis dipasang, sejauh mana bahagian-bahagian dijajarkan dengan teliti, dan betapa jujurnya mesin itu diuji sebelum ia meninggalkan kilang.
Kesimpulan praktikal adalah langsung: prestasi penyahairan, kos operasi, dan hayat perkhidmatan sebahagian besarnya ditentukan pada peringkat pembuatan. Memahami cara penekan skru air sisa dihasilkan bukanlah kemewahan teknikal. Ia adalah alat pembelian yang boleh menjimatkan bertahun-tahun loji rawatan daripada perbelanjaan polimer yang boleh dielakkan dan masa henti.
Peringkat Utama dalam Pembuatan Akhbar Skru Air Sisa
Pembuatan penekan skru mengikut enam langkah utama. Setiap satu meninggalkan jejak dalam mesin terakhir:
- Reka bentuk kejuruteraan dan proses
- Pemilihan bahan dan kebolehkesanan
- Pemesinan aci skru dan elemen penapis
- Kimpalan dan pembinaan bingkai
- Perhimpunan dan penjajaran
- Ujian kilang
Kejuruteraan dan Reka Bentuk Proses
Pembuatan bermula dengan pengiraan geometri skru. Jurutera menentukan diameter akar, pic dan nisbah mampatan daripada jenis enap cemar sasaran, kepekatan suapan, dan daya pemprosesan yang diperlukan. Nombor-nombor ini mentakrifkan profil tekanan di sepanjang zon penyahairan, yang menentukan berapa banyak air yang boleh dikeluarkan sebelum enap cemar dibuang.
Peringkat reka bentuk juga membetulkan struktur penapis. Skrin wayar baji sesuai untuk enap cemar berserabut daripada pembuatan kertas atau pemprosesan makanan. Timbunan penapis berbilang cakera adalah lebih baik untuk enap cemar berminyak dan berkepekatan rendah, kerana ia menawarkan kawasan terbuka yang lebih besar untuk air keluar. Jika anda perlu menyegarkan semula cara reka bentuk ini berkelakuan di lapangan, artikel terdahulu kami menerangkan bagaimana proses penyahairan berfungsi di dalam penekan skru .
Pemilihan Bahan dan Kebolehkesanan
Keputusan fizikal pertama ialah gred keluli tahan karat. SUS304 adalah lalai untuk enap cemar perbandaran dan banyak aliran perindustrian. SUS316 menambah molibdenum untuk rintangan klorida dan dinyatakan di mana terdapat bahan kimia menghakis, seperti air sisa kimia atau pemasangan pantai.
Pemilihan bahan mudah dituntut tetapi sukar untuk disahkan. Sebuah kilang yang serius memegang sijil kilang yang mengesahkan komposisi aloi sebenar dan membekalkannya dengan mesin. Ketebalan plat rangka dan corong enapcemar juga penting; bingkai nipis melentur dari semasa ke semasa, perlahan-lahan menukar penjajaran bahagian berputar. Untuk perbandingan gred yang lebih mendalam, nota teknikal kami mengenai pemilihan keluli tahan karat untuk mesin penyahair enapcemar skru menyenaraikan apa yang harus terkandung dalam sijil dan di mana setiap gred adalah sesuai.
Pemesinan Aci Skru dan Elemen Penapis
Aci skru dimesin pada mesin pelarik CNC supaya diameter luar kekal konsisten sepanjang panjang penuhnya. Habis - sisihan aci daripada paksi putaran sebenar - biasanya dikawal kepada 0.1 mm atau kurang bagi setiap meter panjang aci. Aci yang melebihi nilai ini menolak enap cemar pada satu sisi penapis, menyebabkan kehausan skrin tidak sekata dan pengurangan kekeringan kek secara kekal.
Pada tekanan berbilang cakera, setiap cakera penapis mestilah rata dan ketebalan seragam. Apabila cakera disusun dan dimampatkan, sisihan kecil dalam cakera individu menambah sehingga lebar slot yang tidak sekata. Konsistensi lebar slot ialah salah satu perbezaan terukur yang paling jelas antara pembuatan berhati-hati dan pengeluaran pintasan, kerana ia mengawal secara langsung jumlah pepejal halus yang dikekalkan.
Kimpalan dan Pembinaan Rangka
Bingkai, kotak masuk enap cemar dan kon nyahcas dikimpal dalam jig yang mengehadkan herotan. Jahitan kimpal yang bersentuhan enap cemar adalah kimpalan tanah, kerana tepi kimpalan yang kasar menangkap bahan berserabut dan menjadi titik permulaan penyumbatan.
Kualiti kimpalan keluli tahan karat bukan sahaja mengenai bentuk manik. Zon kimpalan mesti dilindungi daripada oksigen semasa proses, dan kimpalan siap hendaklah dijeruk dan dipasifkan untuk memulihkan rintangan kakisan. Jika langkah itu dilangkau, garisan kimpalan menjadi tempat pertama di mana kakisan pitting bermula dalam enap cemar yang kaya dengan klorida.
Perhimpunan dan Penjajaran
Langkah paling sensitif ialah menetapkan kelegaan antara penerbangan skru dan permukaan penapis. Pada kebanyakan tekanan skru, jurang ini adalah antara 0.5 dan 1.5 mm, dan ia mesti konsisten di sekeliling lilitan penuh. Juruteknik pemasangan menyemak ini dengan penunjuk dail, memutarkan aci dan mengukur pada beberapa kedudukan sudut.
Motor, kotak gear dan aci skru kemudiannya digandingkan dan diselaraskan dengan spesifikasi pengeluar. Gandingan yang dipaksa ke dalam penjajaran semasa pemasangan akan muncul beberapa bulan kemudian sebagai bunyi kotak gear dan getaran. Ini juga merupakan peringkat di mana reka bentuk menunjukkan kemesraan perkhidmatannya: galas yang boleh diakses dan titik siram adalah hasil daripada keputusan yang diambil lebih awal, tetapi ia hanya kelihatan sekarang.
Pengujian Kilang
Sebelum penekan skru dibungkus, ujian kilang yang lengkap harus termasuk larian air, pengukuran arus dan getaran motor, pemeriksaan arah putaran, dan pemeriksaan visual untuk kebocoran. Jika boleh, mesin diuji dengan enap cemar sebenar atau sintetik untuk mengesahkan kelakuan pelepasan kek.
Kilang merekodkan nilai asas ini. Nombor yang sama digunakan kemudian di tapak pelanggan untuk mengesahkan bahawa pemasangan dan permulaan telah selesai dengan betul. Meminta laporan ujian mesin khusus anda, bukan hanya untuk keluarga model, adalah amalan biasa dan profesional.
Toleransi Yang Mengikuti Anda Dalam Operasi Harian
Sesetengah toleransi pembuatan adalah kosmetik. Pada penekan skru, beberapa tidak. Jadual di bawah menunjukkan parameter dengan kesan terbesar pada operasi harian.
| Parameter pembuatan | Sasaran biasa | Kesan operasi jika lemah |
|---|---|---|
| Kelegaan skru untuk penapis | 0.5 hingga 1.5 mm bergantung pada model | Kekeringan kek yang lebih rendah, penggunaan polimer yang lebih tinggi |
| Kehabisan aci | Maks. 0.1 mm setiap meter panjang aci | Haus tidak sekata, getaran, kerosakan galas |
| Penapis kerataan cakera | Dalam 0.2 mm merentasi kawasan penapis | Variasi lebar slot, kebocoran pepejal, tersumbat |
| Kemasan kimpalan di laluan enap cemar | Siram tanah | Pengumpulan serat, tersumbat, pembersihan tambahan terhenti |
| Kotak gear dan penjajaran motor | Dalam spesifikasi pengilang | Bunyi, getaran, kotak gear terlalu panas |
| Gred keluli tahan karat | SUS304 atau SUS316 dengan sijil kilang | Kakisan, kimpalan retak, penggantian pramatang |
Bagaimana Kualiti Pembuatan Mempengaruhi Kos Operasi
Penggunaan Polimer
Kelegaan yang tidak sekata antara skru dan penapis memaksa pengendali untuk menaikkan dos polimer untuk memastikan flok tetap utuh. Polimer biasanya merupakan kos kimia terbesar dalam penyahairan enap cemar. Mesin penekan yang dihasilkan dengan baik memberikan profil ricih yang konsisten kepada floc, jadi pengendali secara rutin mencapai kekeringan kek yang sama dengan dos yang lebih rendah.
Penggunaan Tenaga
Penekan skru sudah menggunakan tenaga yang jauh lebih sedikit daripada emparan atau penekan tali pinggang, kerana pemacu berjalan pada kelajuan rendah dan kerja mekanikal digunakan untuk menyampaikan dan bukannya pecutan emparan. Kelebihan itu mengecut apabila kualiti pembuatan kurang baik. Aci yang tidak sejajar dan galas yang dipasang dengan teruk menukar tenaga elektrik kepada geseran dan haba, meningkatkan arus motor dan memendekkan hayat komponen. Untuk aliran perindustrian dengan komposisi campuran, Model penekan skru industri QXDL132 ialah contoh reka bentuk berkelajuan rendah dengan bahagian sentuhan tahan kakisan yang dibina untuk enap cemar yang kasar.
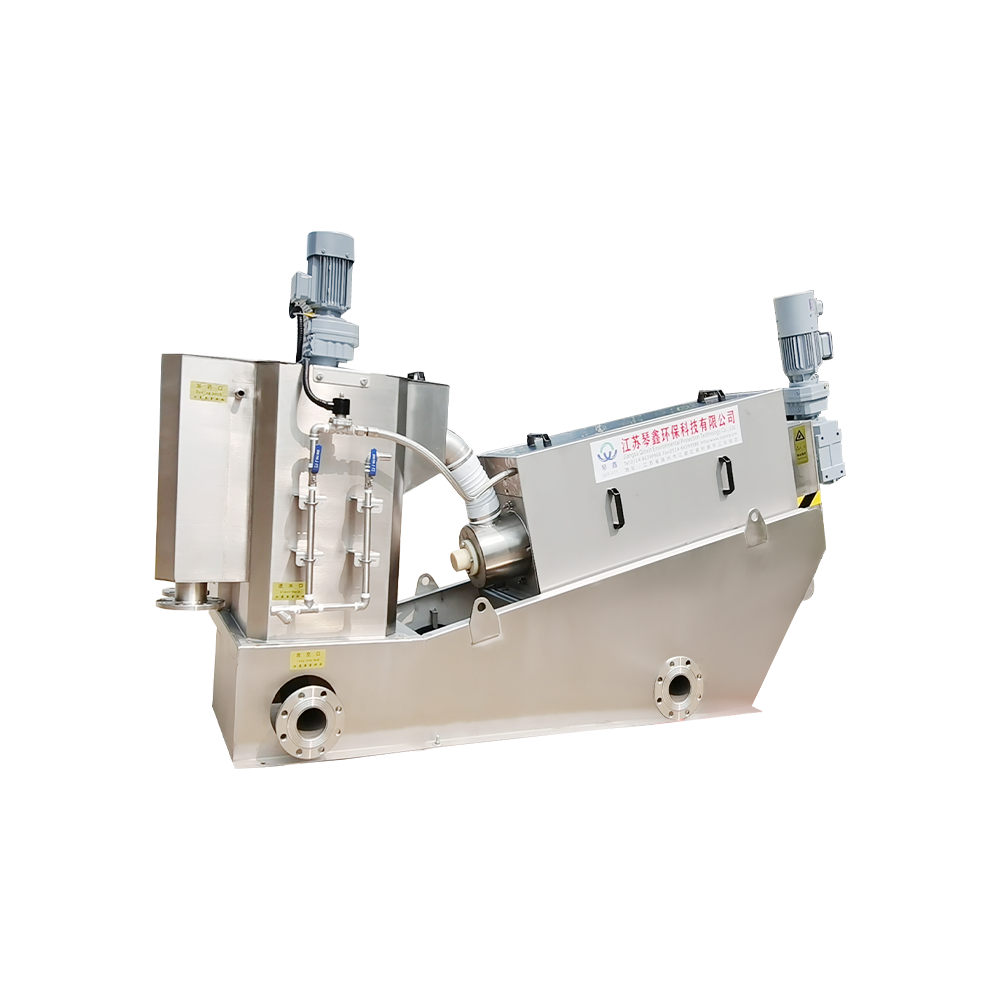 Mesin Penyahairan Akhbar Penjimatan Tenaga Gred Makanan Tersuai Skru Lingkaran Embun Enapcemar Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Adalah Mesin Penyahair Akhbar Penjimatan Tenaga Gred Makanan Tersuai China Spiral Sc... Lihat Produk →
Penyelenggaraan dan Tersumbat
Dua aduan penyelenggaraan yang paling biasa pada penekan skru ialah skrin tersumbat dan kegagalan galas. Tersumbat selalunya menjejak kembali ke lebar slot yang tidak konsisten atau kimpalan kasar di dalam laluan enap cemar. Kegagalan galas sering dikesan kembali ke penjajaran aci pada peringkat pemasangan. Kedua-duanya adalah masalah pembuatan lama sebelum ia menjadi masalah operasi. Jika anda sudah mengendalikan akhbar, kami panduan penyelenggaraan dan jangka hayat untuk penekan skru keluli tahan karat menyenaraikan titik pemeriksaan dan selang penggantian yang membantu anda mengetahui isu ini lebih awal.
Mengesahkan Kualiti Pembuatan Sebelum Anda Memesan
Apabila anda mengaudit pembekal penekan skru, layan kilang sebagai sebahagian daripada spesifikasi. Lima pemeriksaan ini meliputi kawasan berisiko tinggi:
- Sijil kilang untuk gred keluli tahan karat yang digunakan pada bahagian yang dibasahi.
- Laporan ujian kilang atau video ujian untuk mesin khusus yang anda beli.
- Amalan kimpalan — pengimpal bertauliah dan penjerukan/pasivasi sebagai langkah standard.
- Ketersediaan alat ganti untuk sekurang-kurangnya lima tahun: aci, cakera, skrin, galas dan pengedap.
- Rujukan pemasangan dalam industri anda atau dengan jenis enap cemar yang setanding.
Pengilang yang mempunyai barisan pengeluaran dalaman dan sejarah merentas projek air sisa perbandaran dan industri berkemungkinan besar menjawab soalan ini dengan dokumentasi dan bukannya janji. The Mesin penyahair automatik mesra alam QXDL303 , sebagai contoh, berasal daripada keluarga produk yang diperhalusi merentasi pelbagai industri; reka bentuk berbilang cakera mencerminkan pengalaman pembuatan dengan enapcemar zarah berminyak dan halus. Begitu juga dengan Model penekan skru air sisa kimia QXDL354 menunjukkan cara media menghakis mengubah spesifikasi bahan penapis dan butiran pengedap.
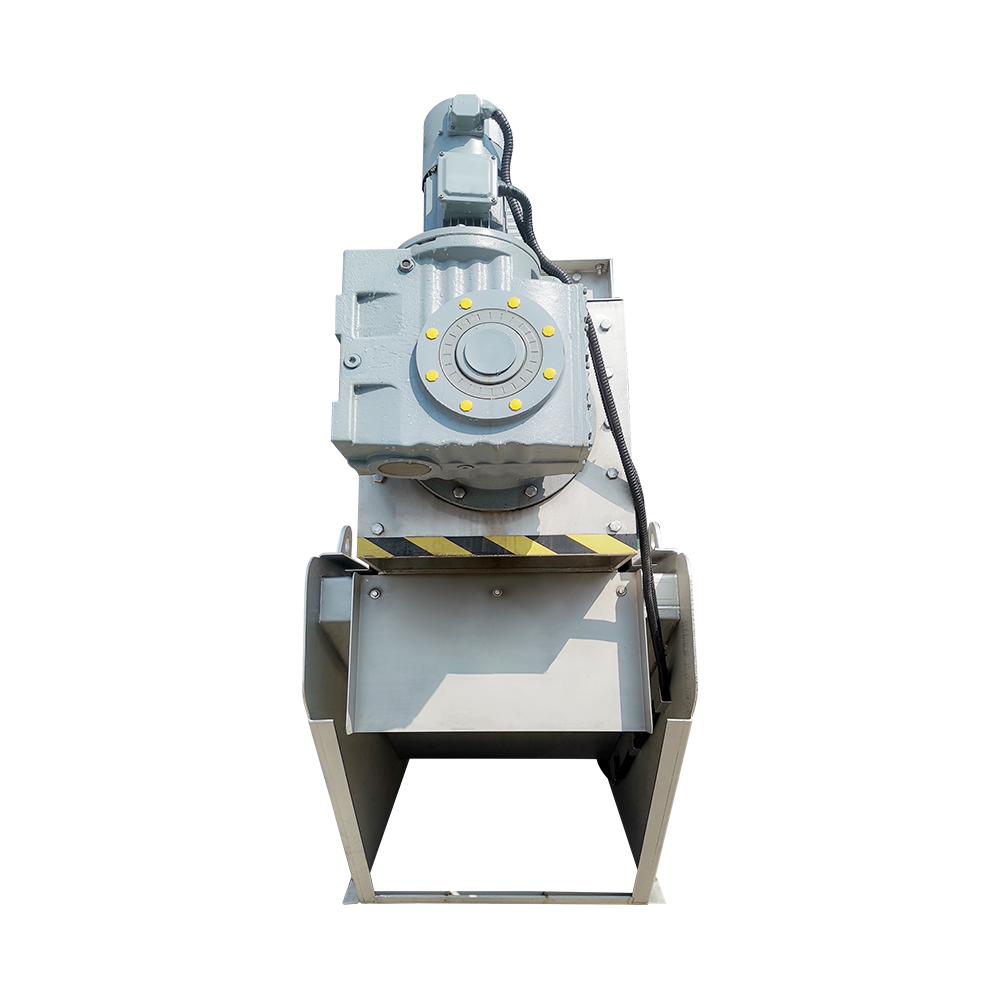 Mesin Penyahair Enapcemar Tekan Skru Automatik untuk Air Sisa Ternakan Penekan skru berkecekapan tinggi untuk rawatan air sisa ternakan. Automatikkan pengasingan pepejal-cecair, kurangkan isipadu enap cemar dan kurangkan pelupusan... Lihat Produk →
 Mesin Penyahair Enapcemar Skru Lingkaran Mesra Alam Rawatan Air Sisa Tersuai Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Adalah Rawatan Air Sisa Tersuai China Mesra Alam Enapcemar Skru Lingkaran... Lihat Produk →
Satu perkara praktikal terakhir: padankan mesin dengan enap cemar. Penekan skru mendatar gred makanan mengikut piawaian kebersihan yang berbeza daripada model air sisa industri, dan butiran mekanikal berbeza dengan sewajarnya. Padanan yang betul mengurangkan modal dan kos operasi. Padanan yang salah menjadikan penjimatan awal yang kecil kepada tahun penggunaan polimer tinggi dan lawatan perkhidmatan berulang.
Kesimpulan
Proses pembuatan penekan skru air sisa menentukan tiga nombor yang paling penting kepada loji rawatan: kekeringan kek, penggunaan polimer, dan masa henti yang tidak dijadualkan . Pensijilan bahan, toleransi pemesinan, penjajaran pemasangan dan ujian kilang bukanlah jargon kualiti abstrak. Ia adalah perbezaan praktikal antara akhbar yang beroperasi selama bertahun-tahun dan yang memerlukan perhatian berterusan.
Apabila menilai pembekal, minta untuk melihat bagaimana aci dimesin, bagaimana penapis dipasang, dan apa yang sebenarnya mengandungi laporan ujian. Jawapan akan memberitahu anda lebih banyak tentang mesin daripada mana-mana jadual kapasiti nominal.


 TOP